广西实木地板加工工艺解析:从原木选材到成品出厂的全流程
一块合格的实木地板,从广西本地林区的原木到用户家中的地面,中间要经历十余道关键工序。很多消费者在选购时只关注表面纹理和价格,却忽略了加工工艺对地板稳定性、使用寿命的决定性影响。本文从生产端出发,拆解实木地板从选材到出厂的完整流程。
原木选材:含水率与纹理走向决定成败
广西地处亚热带,速生桉、杉木资源丰富,但并非所有原木都适合做木地板。选材环节核心看三个指标:含水率、木材密度和纹理走向。含水率需控制在8%–12%之间,过高会导致成品后期开裂变形,过低则容易吸湿膨胀。我们通常采用二次干燥法——先自然风干30–45天,再进入窑干阶段,将含水率精准锁定在广西地区平衡含水率(约11%)附近。
纹理走向同样关键。径向切面(即径切板)纹理通直、收缩率低,适合做面层;弦切板纹理美观但变形率较大,多用于底层或短料拼接。
加工核心工序:从开料到成型
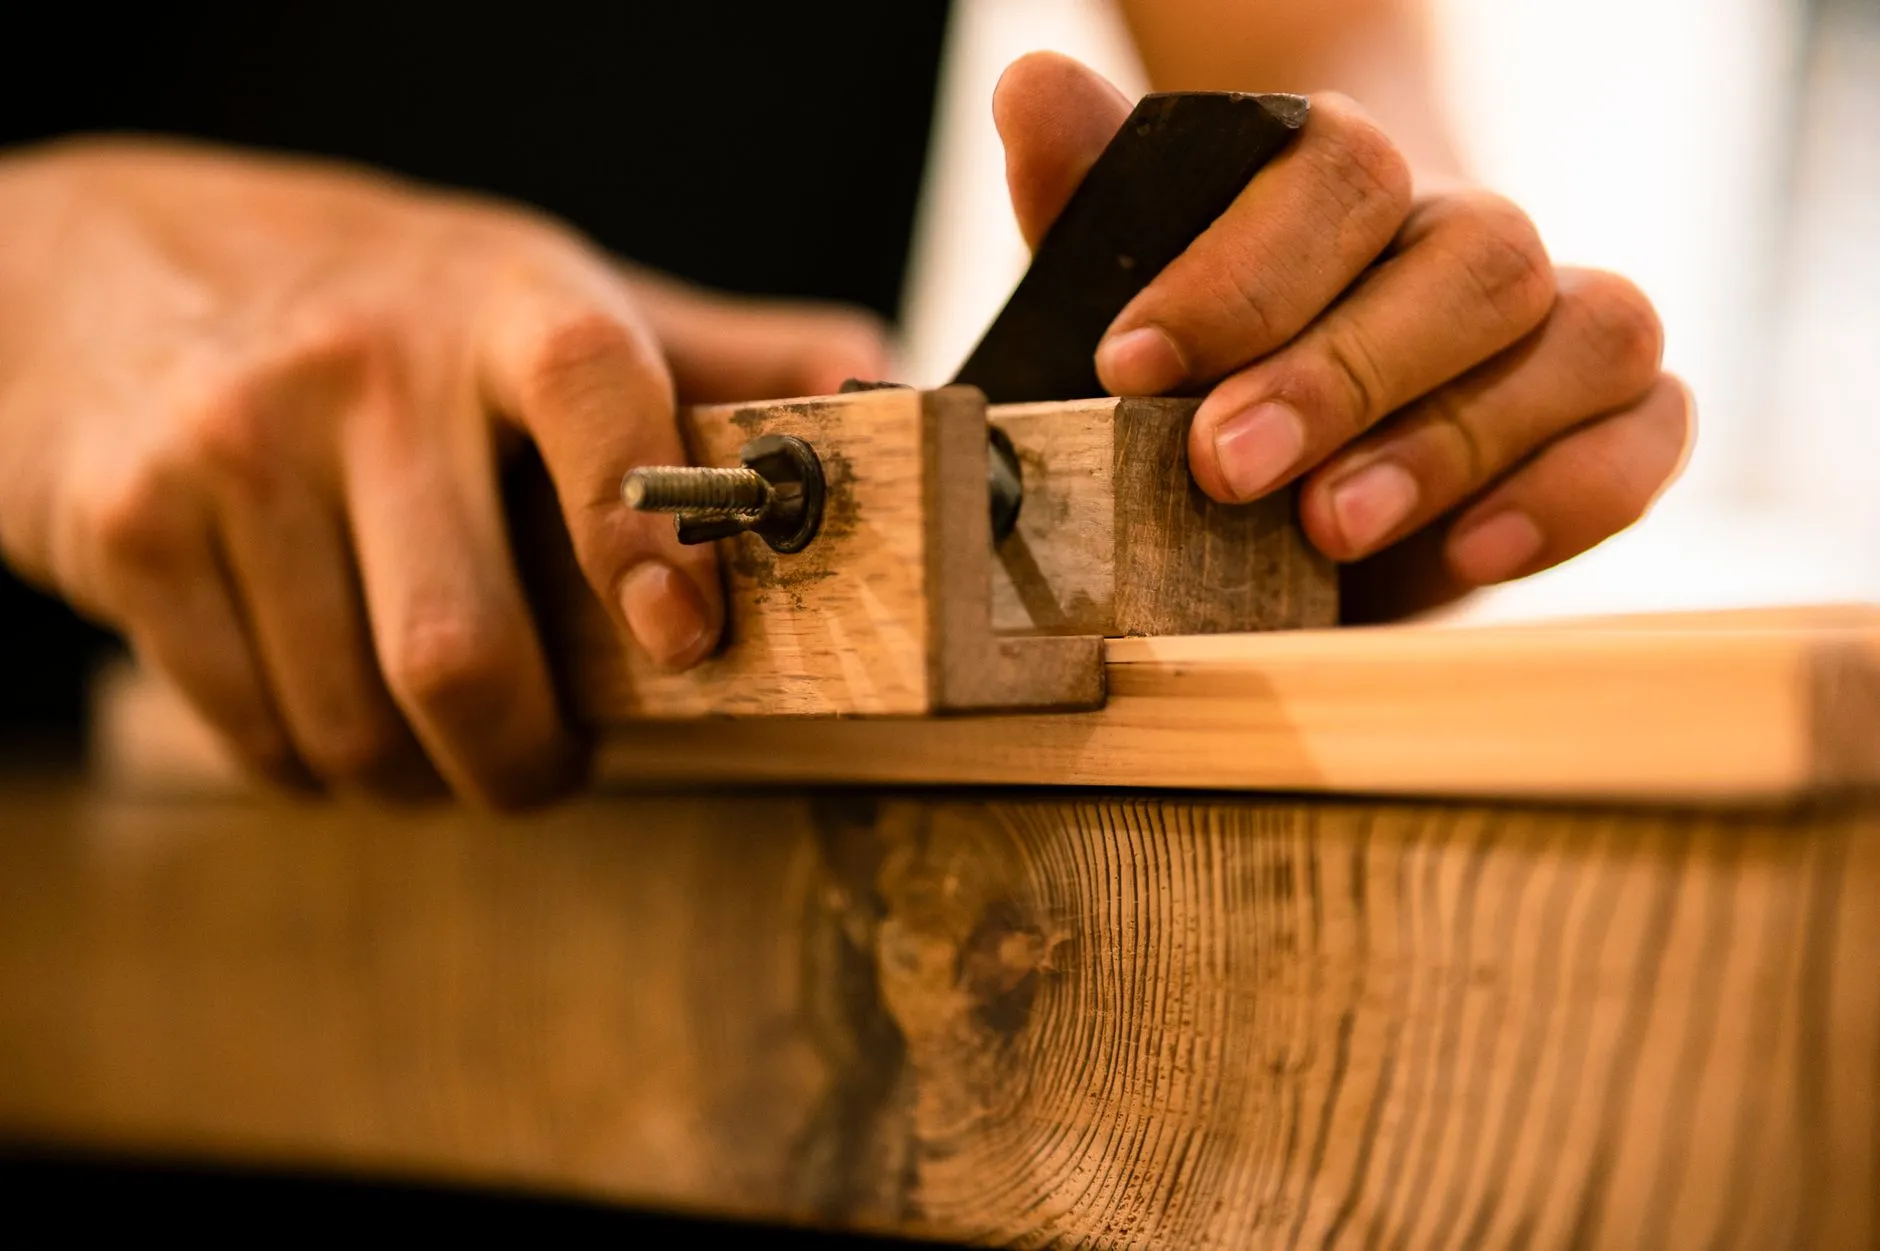
原木进厂后进入开料阶段,带锯机将原木切割成毛坯板,再经过四面刨光、定厚砂光等工序。这里有几个容易被忽略的技术细节:
- 养生平衡:开料后的坯料需在恒温恒湿库中静置7–15天,释放加工应力,这一步直接决定地板后期是否起拱。
- 榫槽加工:实木地板的企口精度要求极高,公差需控制在±0.2mm以内,否则安装后易产生缝隙或异响。
- 背面抗变形槽:背面开槽可有效释放木材内应力,减少瓦片变形的概率,这是区分正规厂家与小型作坊的重要标志。
表面处理环节则根据产品定位选择UV漆、木蜡油或水性漆。UV漆硬度高、耐磨,适合高频使用区域;木蜡油渗透性强,脚感更自然,但维护周期较短。
地板龙骨与辅料配套:被低估的安装环节
再好的实木地板,如果地板龙骨选材不当或间距过大,同样会出现踩踏异响和局部下陷。龙骨建议选用握钉力强的松木或杉木,含水率需低于15%,间距一般控制在300–350mm。在广西潮湿气候下,龙骨底部应加铺防潮膜,并预留伸缩缝。
对于不想打龙骨的场景,复合地板和强化地板是更务实的选择。复合地板稳定性好、安装便捷,强化地板耐磨层可达AC4级以上,适合商用空间。三者并非替代关系,而是适配不同预算和使用场景。
出厂检验与案例参考
成品出厂前需通过含水率复检、漆膜附着力测试、耐磨转数检测和尺寸公差抽检。以南宁某精装楼盘项目为例,其选用的实木地板要求含水率≤12%、榫槽配合间隙≤0.15mm,批量供货前需提供第三方检测报告。该项目交付两年后回访,地板无明显变形和漆面脱落,验证了工艺控制的有效性。
从原木到成品,每一道工序的精度累积最终体现在地板的稳定性上。选购时不妨多问一句:含水率多少?养生周期多长?龙骨配套方案是否完整?这些细节比花色更能说明品质。